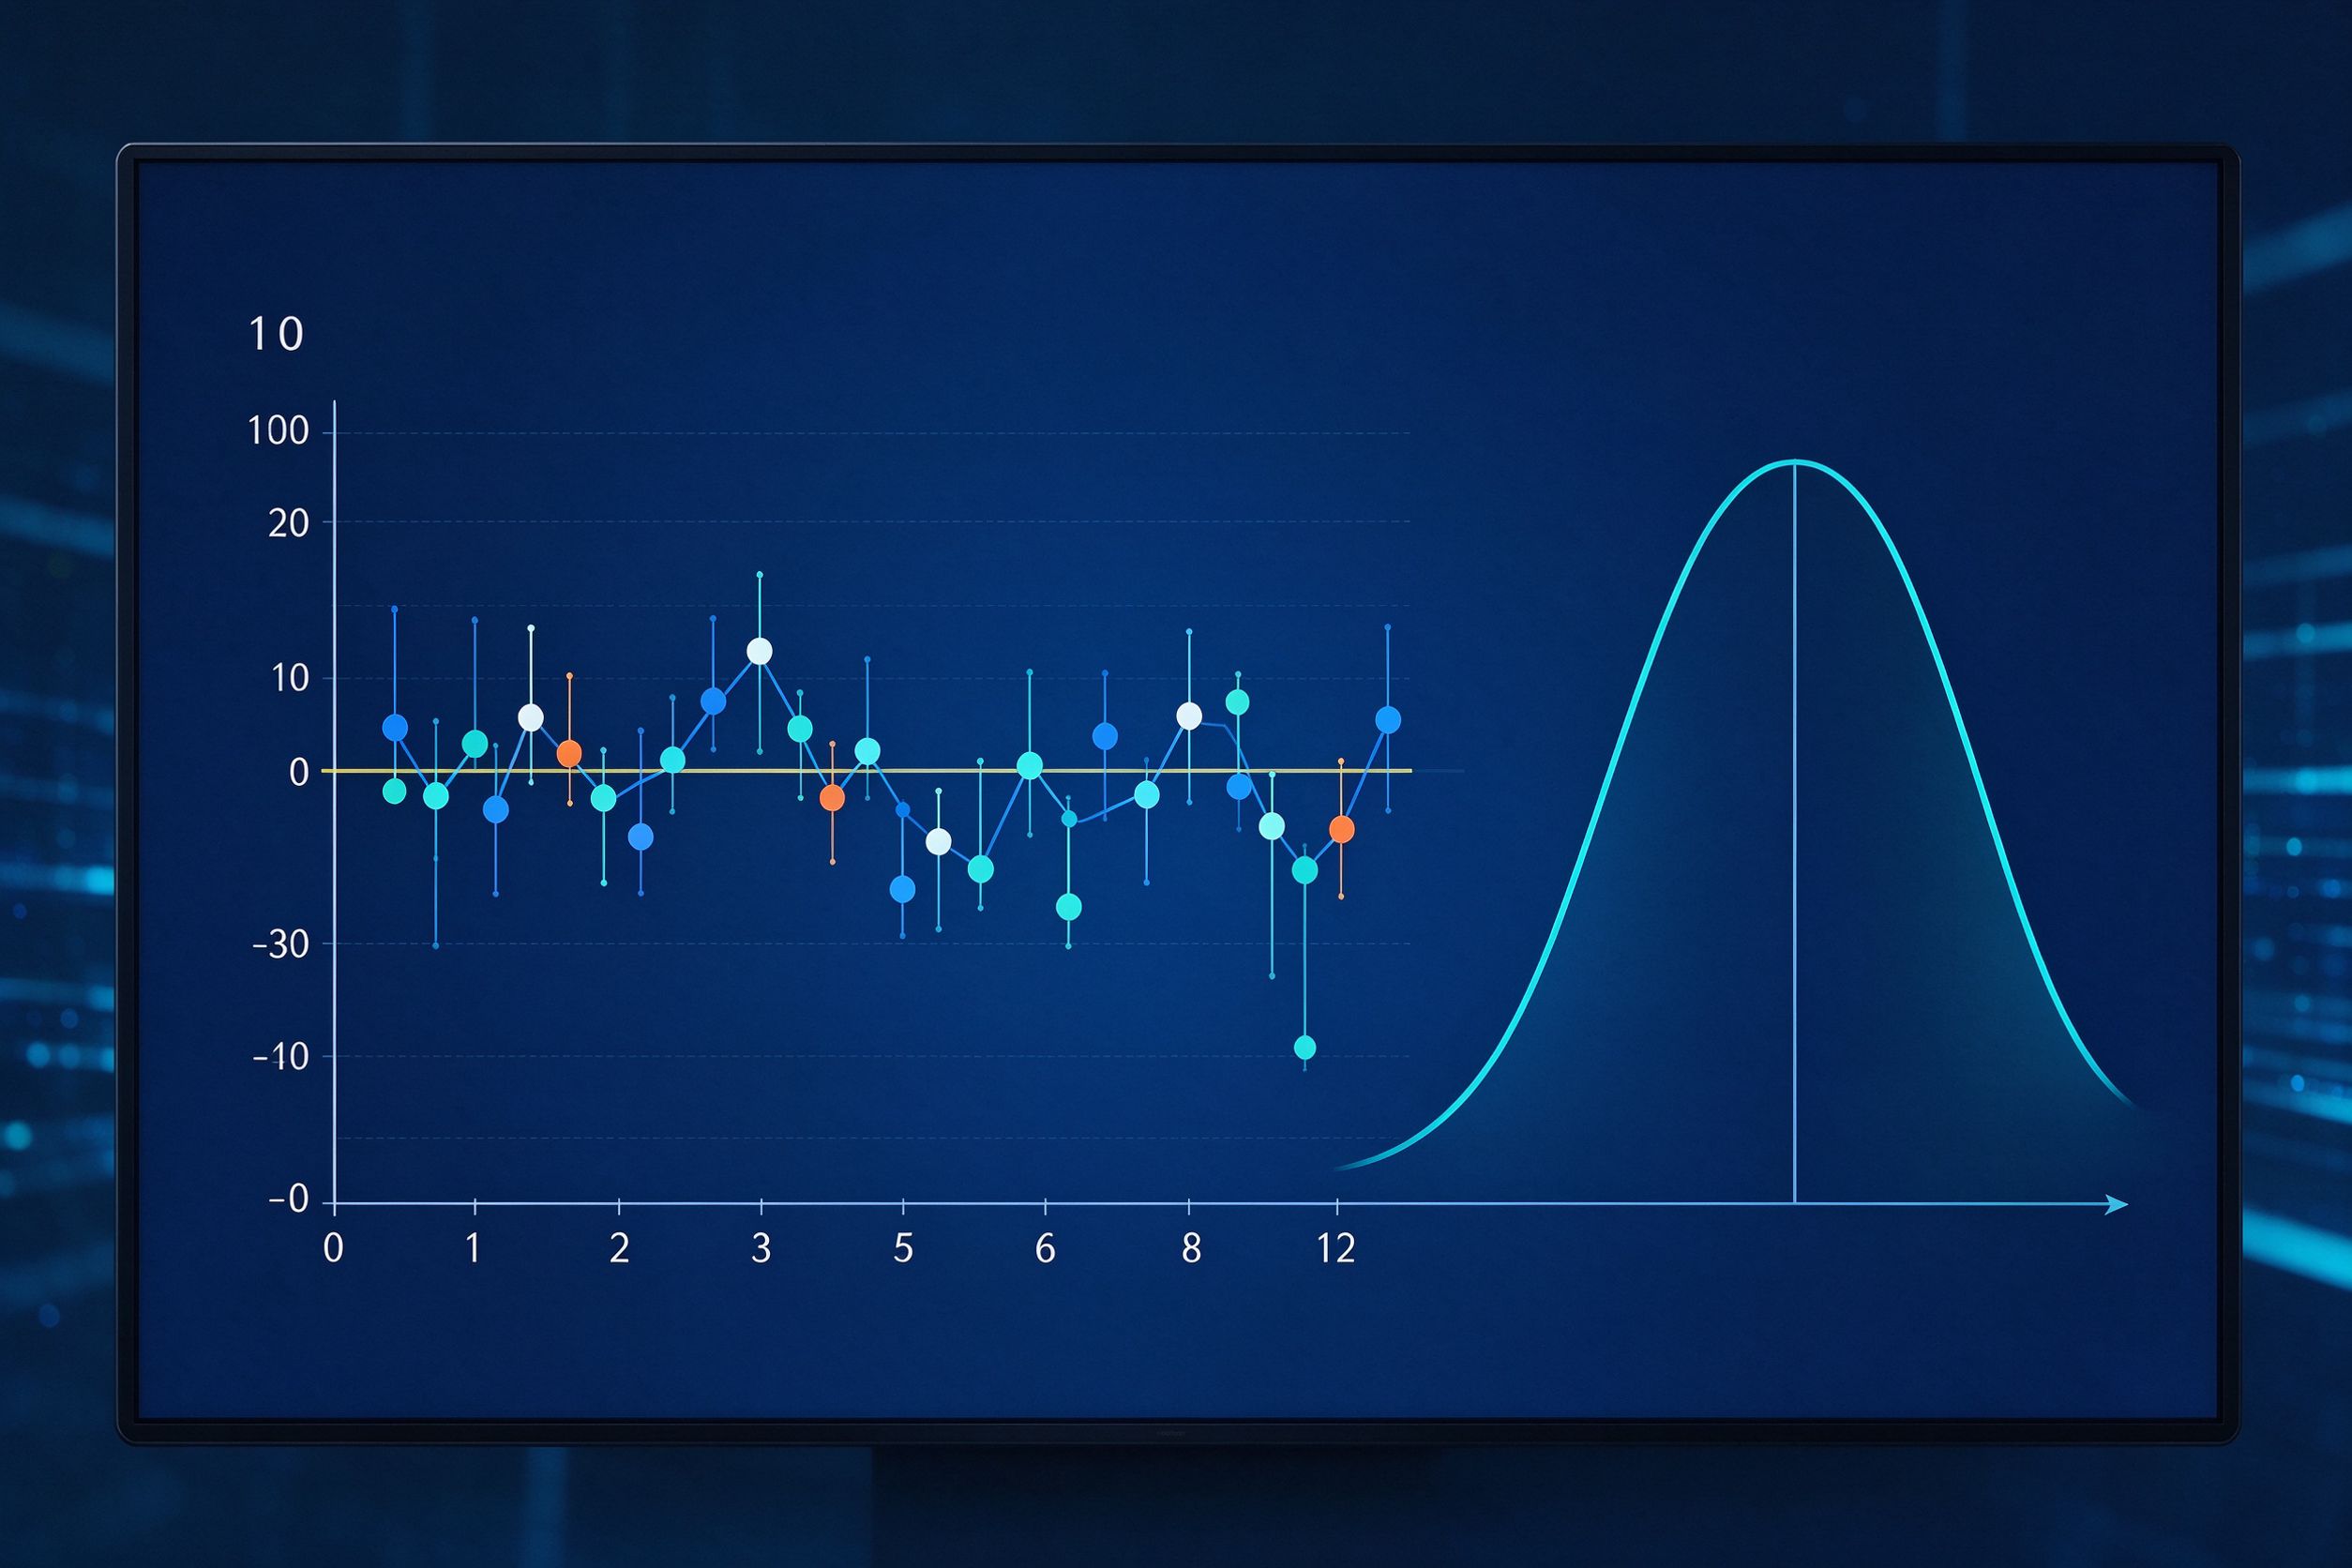
统计过程控制(SPC)通过统计方法监控过程输出,区分"正常变异(偶然原因)"与"异常变异(特殊原因)",从而在问题扩大前发出预警。控制图是 SPC 的核心工具,由中心线、上/下控制限和数据点构成。
控制图的基本原理:当过程只受偶然原因影响时,数据点在控制限内随机波动;出现超出控制限或系统性排列(如连续上升、链状分布)时,提示存在特殊原因需要排查。
控制图选型:计量型数据(连续量)常用均值-极差图(Xbar-R)或均值-标准差图(Xbar-S);计数型数据常用 p 图(不良率)、c 图(缺陷数)等。选择依据是数据类型与样本子组结构。
使用控制图前应先确认测量系统可靠(MSA),并保证数据按时间顺序采集。SPC 控制限基于过程自身数据计算,不是规格界限,二者含义不同。